Stahlbau & Schweißkonstruktionen nach Maß
BSG liefert Schweißkonstruktionen über den gesamten Lebenszyklus, von vorgefertigten Hallen und Stahlbau bis zu komplexen Schweißbaugruppen. Unser zertifiziertes Netzwerk von Produktionspartnern arbeitet nach EN 1090 und ISO 3834 und verbindet europäische Technikstandards mit wettbewerbsfähigen Kosten auf dem Balkan.
Unverbindliches Angebot anfordern
Unsere Leistungen im Stahlbau
BSG bietet Schweißleistungen über den gesamten Lebenszyklus, vom schweren Stahlbau bis zu präzise geschweißten Baugruppen. Unser zertifiziertes Netzwerk deckt WIG-, MIG/MAG-, Fülldraht-, Roboter-, UP- und Widerstandsschweißen ab.
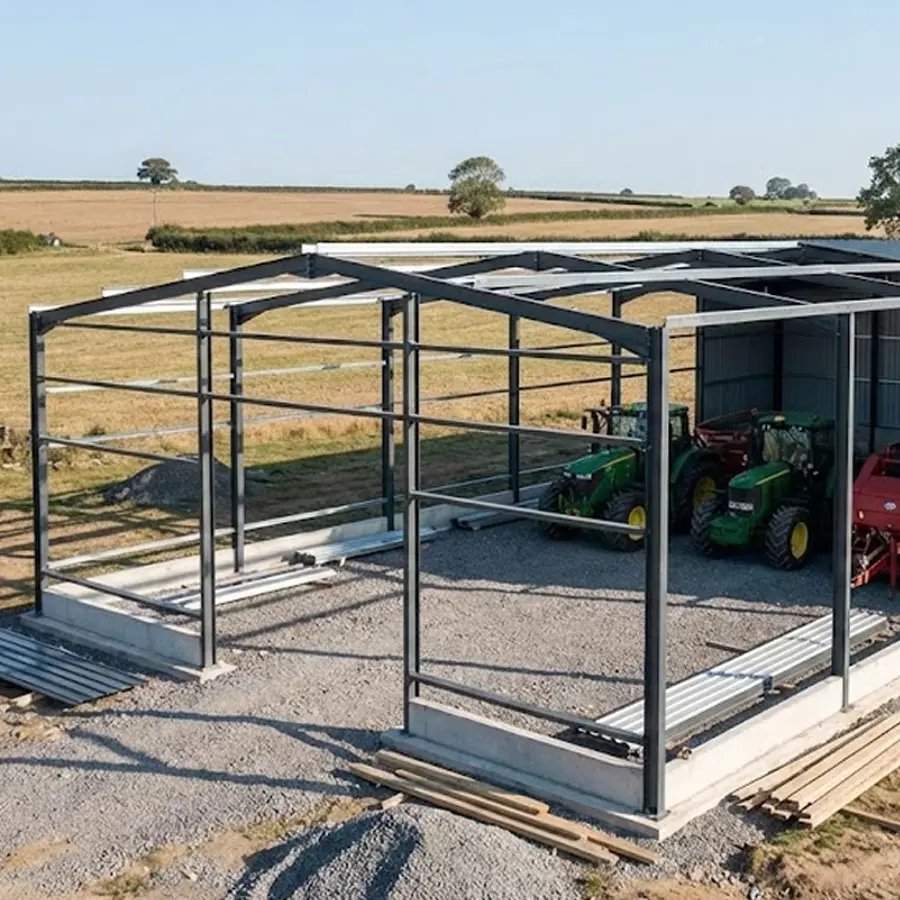
Vorgefertigte Hallen & Stahlkonstruktionen
Stahlbau im großen Maßstab für Industriehallen, Lager und Gewerbebauten, vollständig geplant, gefertigt und montagefertig geliefert.
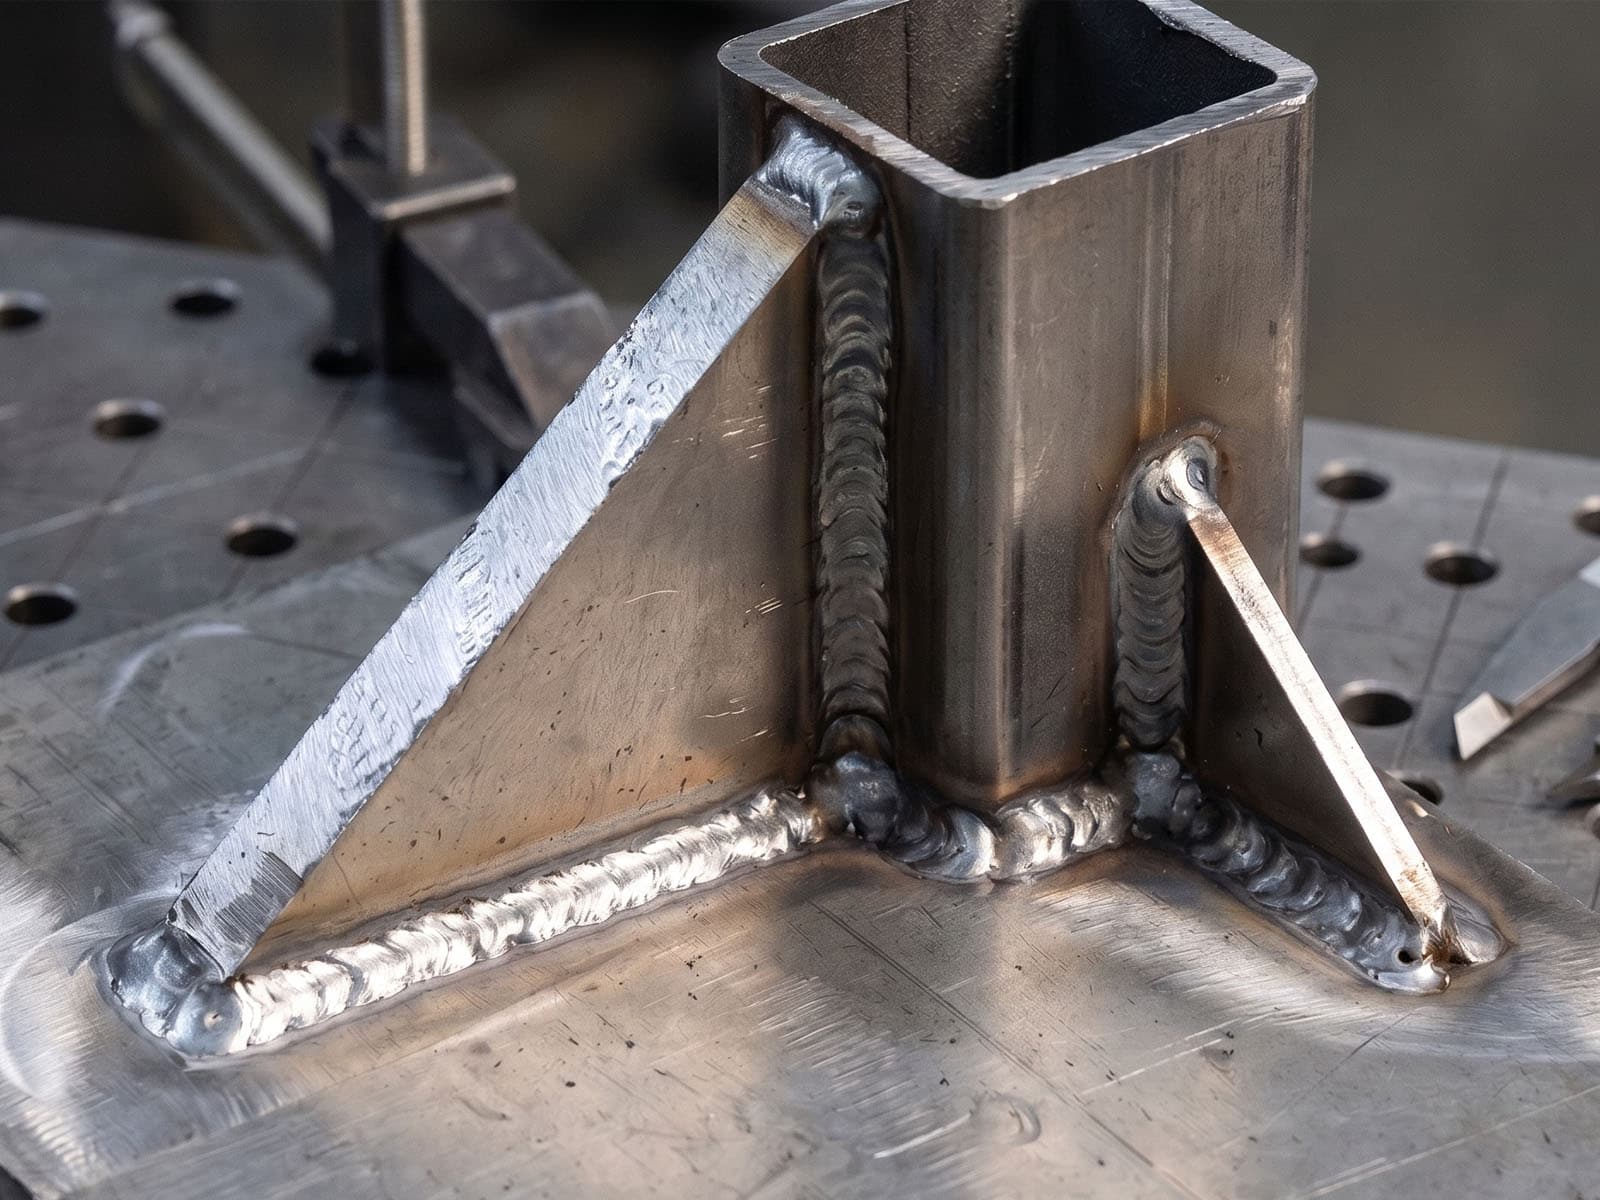
Schweißverbindungen & Tragknoten
Präzise geschweißte Verbindungen und Anschlussknoten für tragende Konstruktionen, ausgelegt und geprüft nach EN 1090 und den Bewertungsgruppen der ISO 5817.
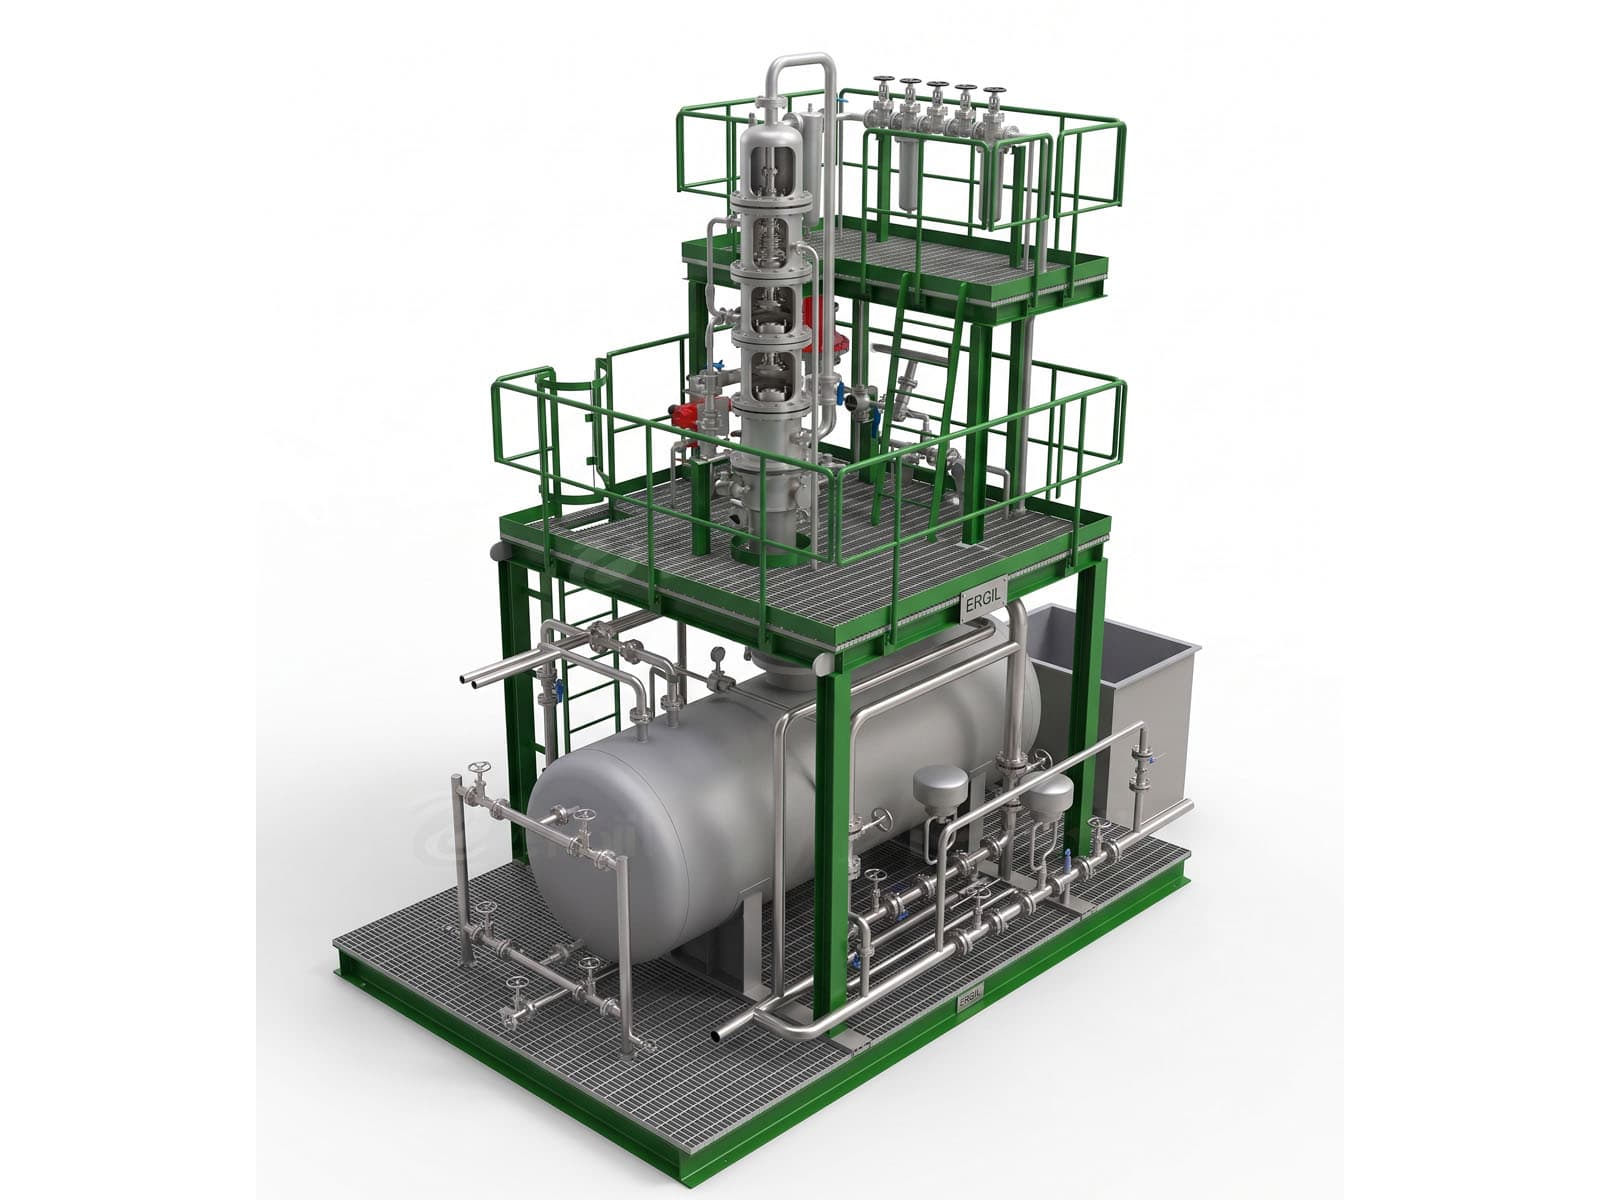
Prozessmodule (Skids)
Kundenspezifisch gefertigte Skid-Rahmen für Chemie, Öl & Gas und Prozessindustrie, vor dem Versand vormontiert und geprüft.
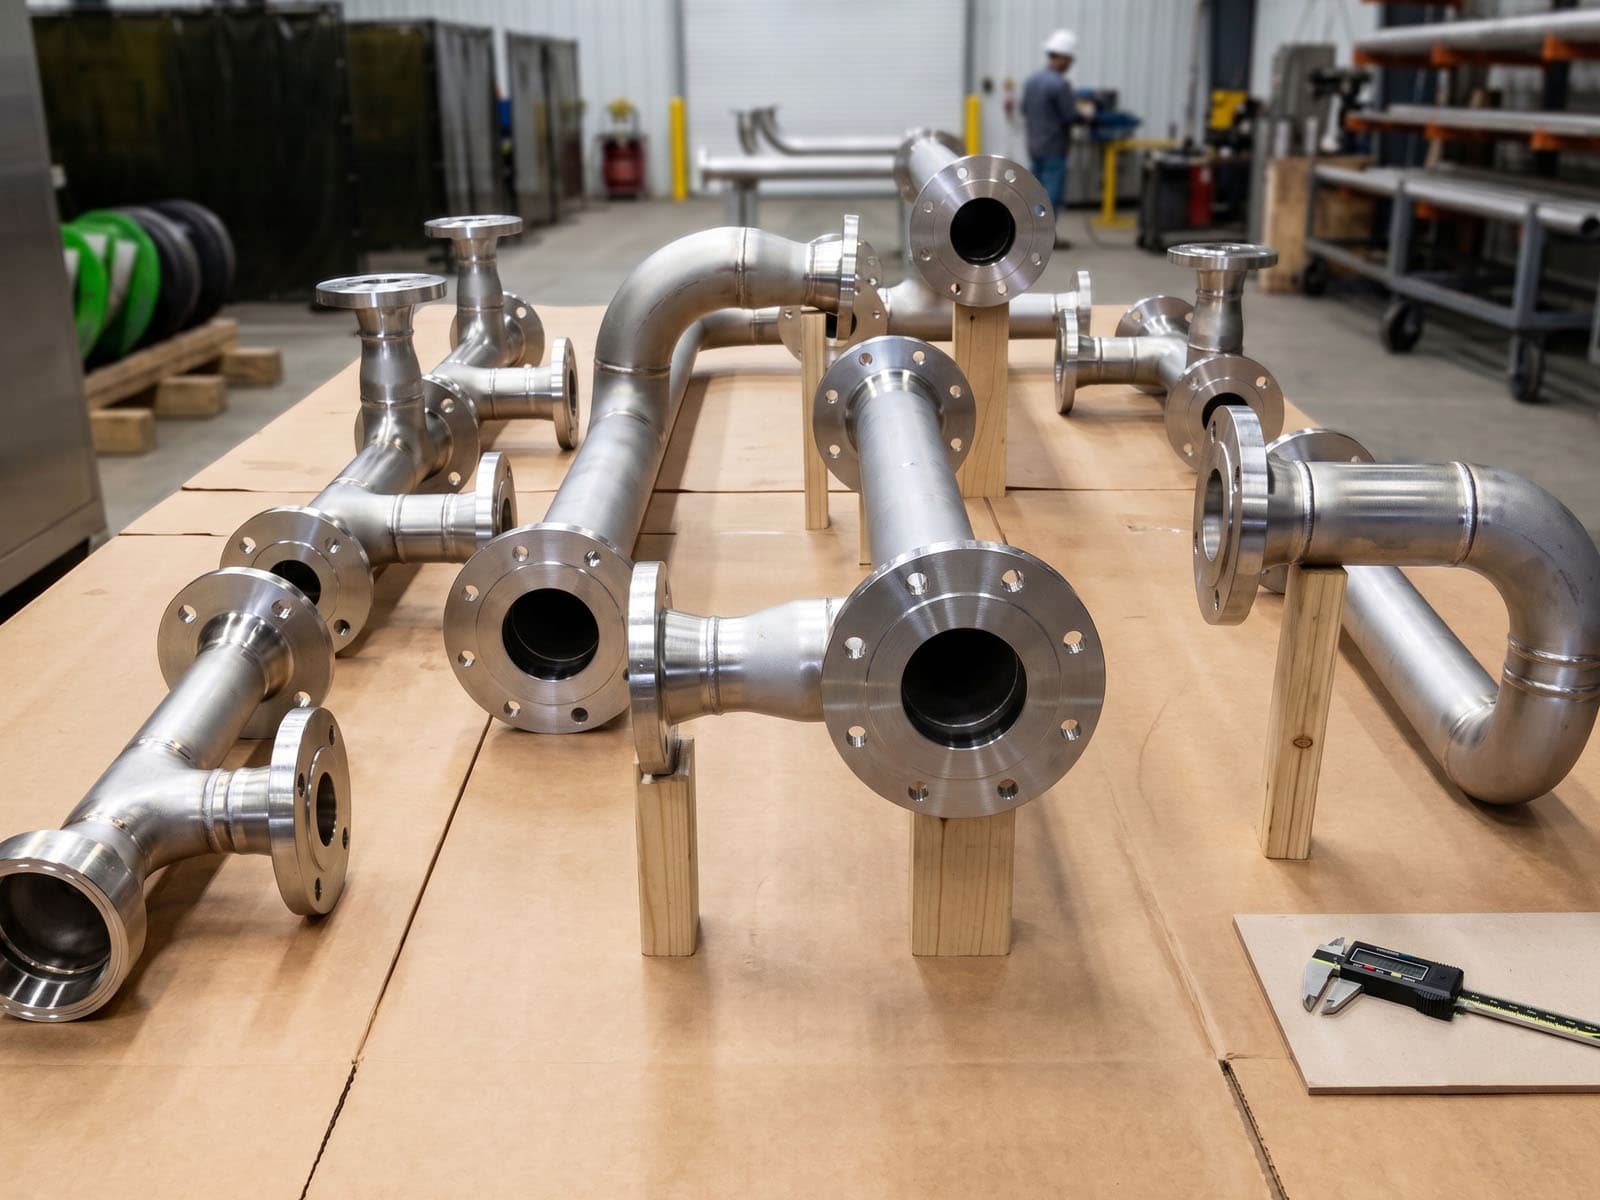
Industrierohrleitungen & Rohrspools
Werkstattgefertigte Rohrspools und Rohrleitungsbaugruppen für Industrieanlagen, mit lückenloser Rückverfolgbarkeit der Werkstoffe und Druckprüfung.
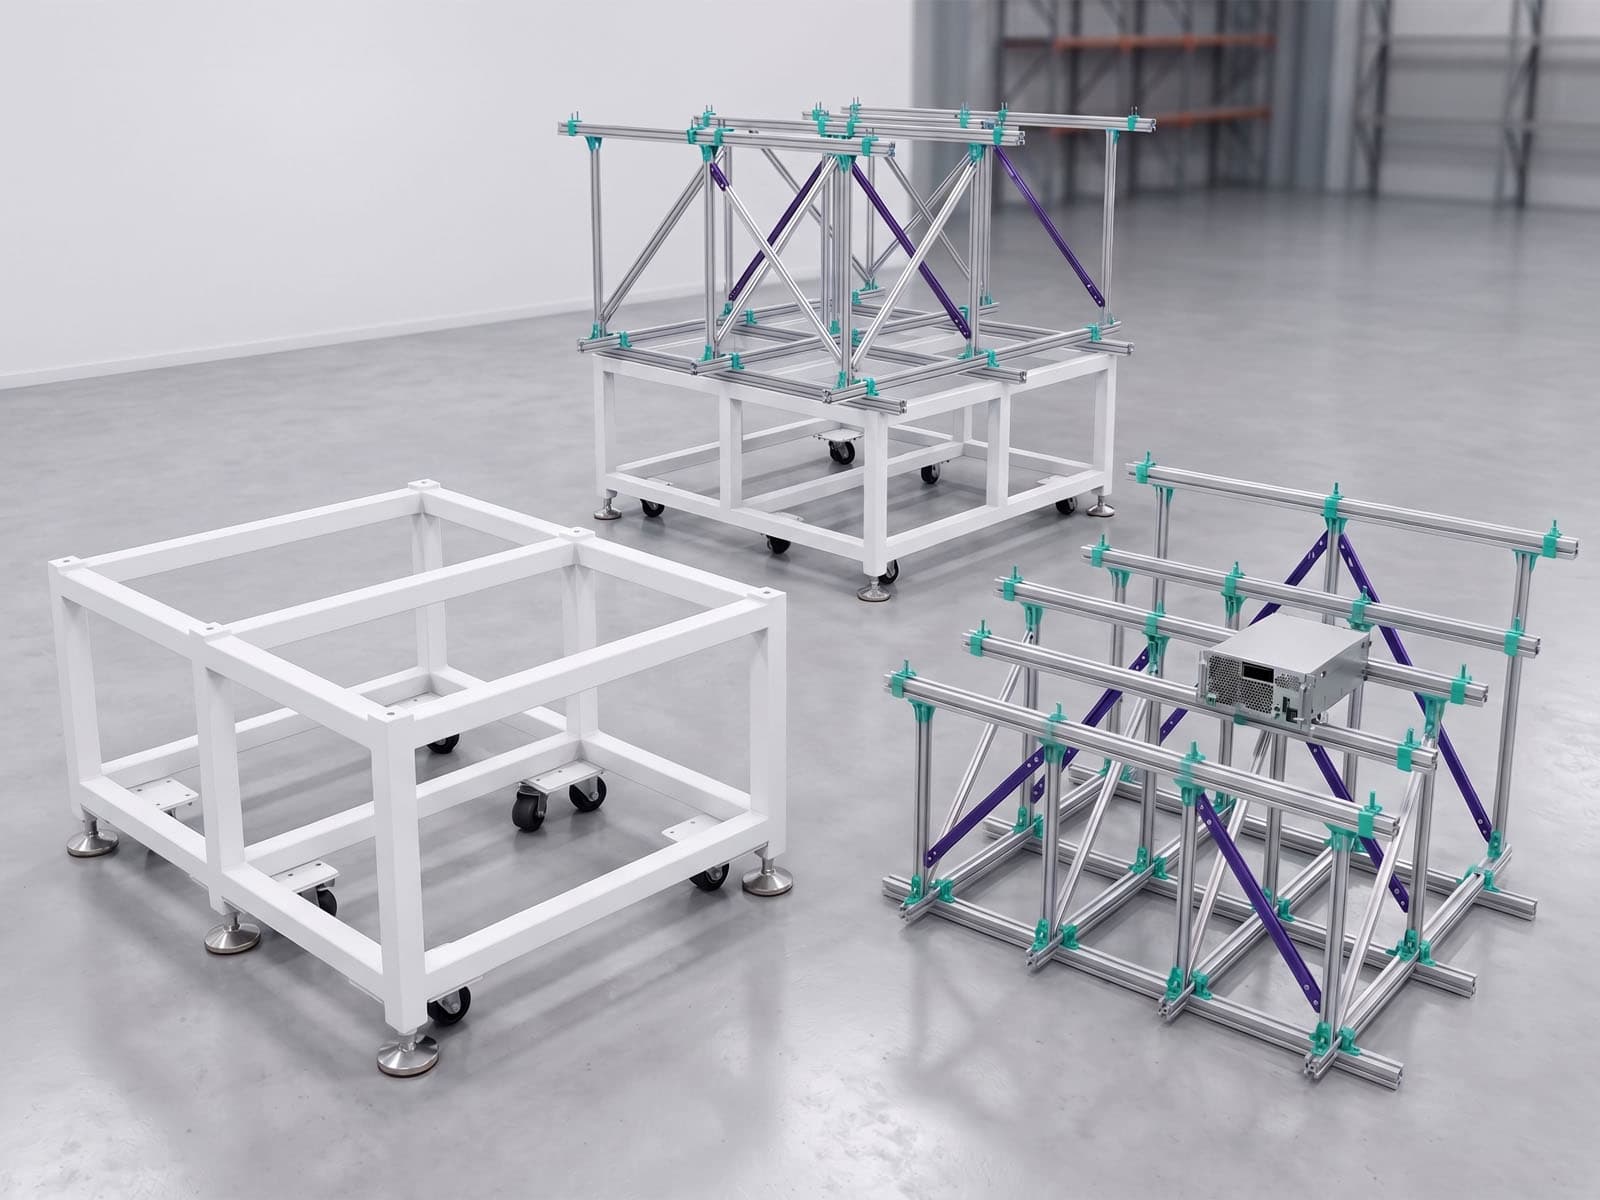
Schwere Rahmen & Maschinenunterbauten
Robuste geschweißte Rahmen und Maschinenbetten, ausgelegt für hohe statische und dynamische Lasten im Maschinen- und Anlagenbau.
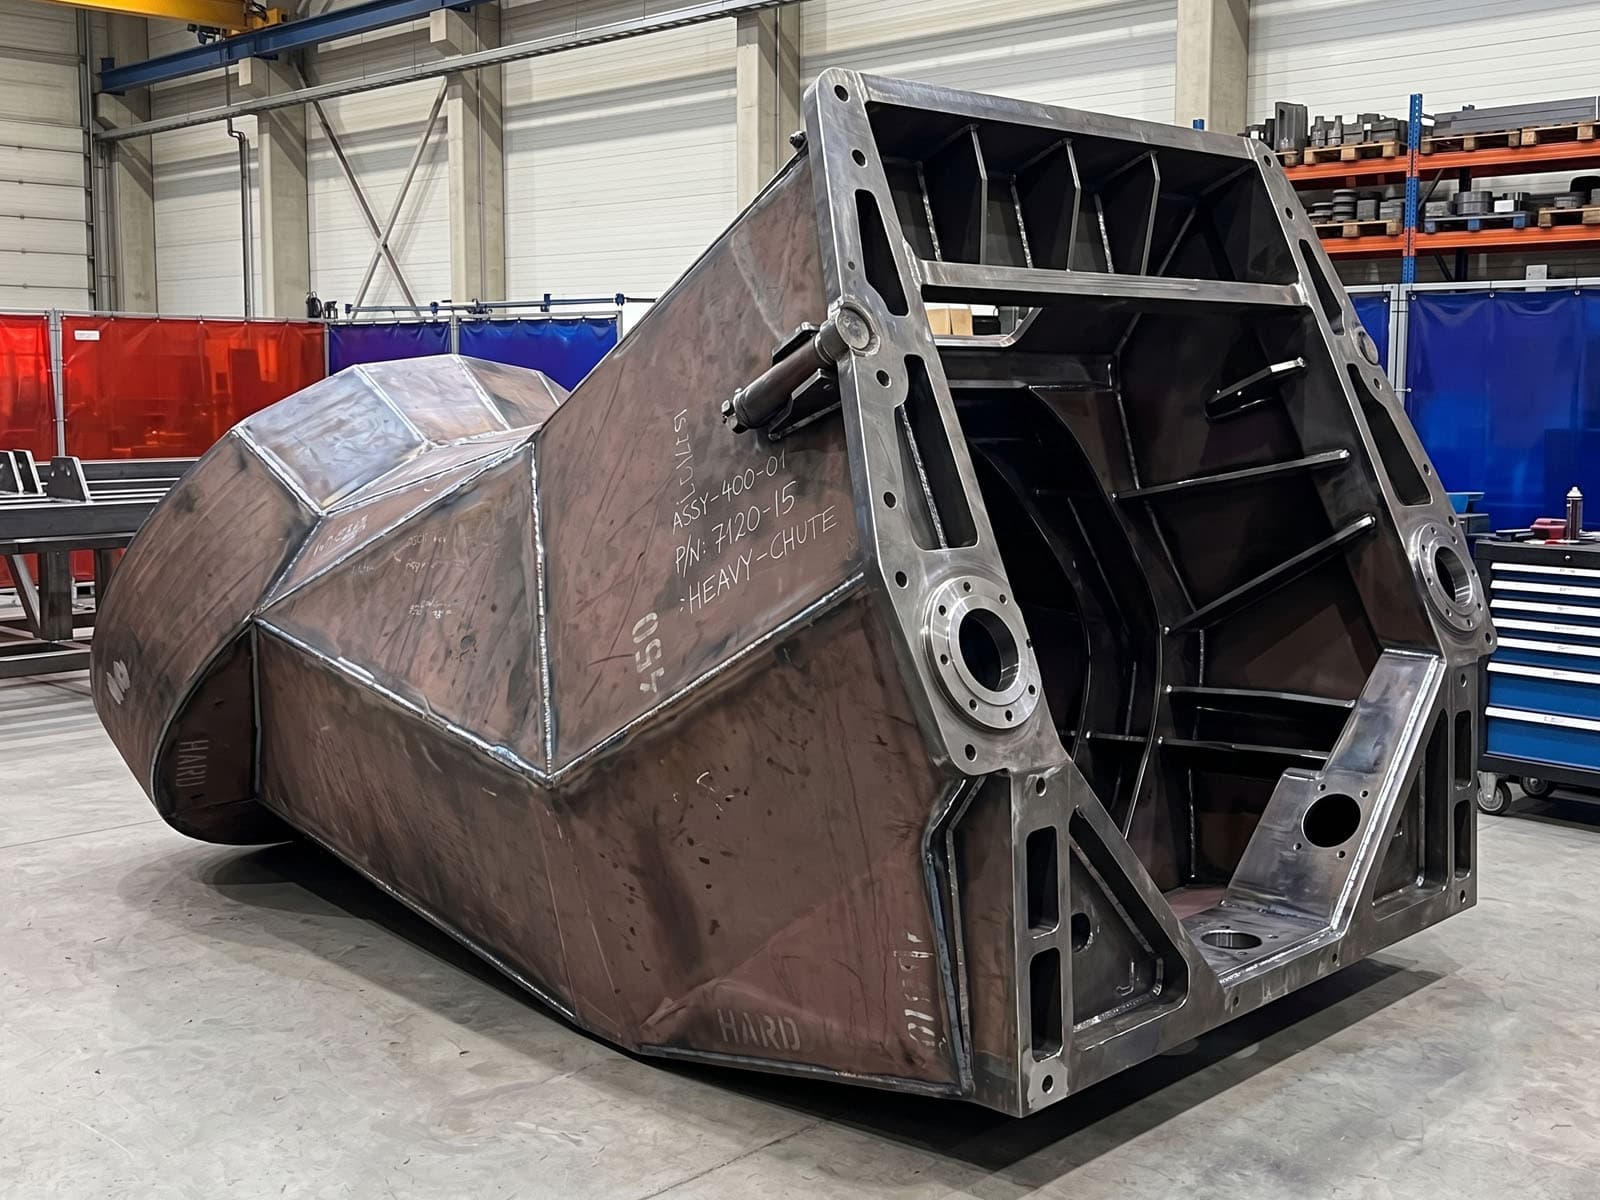
Komplexe Schweißbaugruppen
Mehrteilige Schweißbaugruppen aus Profilen, Blechen und zerspanten Elementen, geliefert als fertige, einbaubereite Produkte.
Werkstoffe zum Schweißen
Wir verarbeiten alle gängigen Bau- und Konstruktionsmetalle, beschafft mit vollständigen Werkszeugnissen und Abnahmeprüfzeugnis 3.1 nach EN 10204.
Stahl
- S355: die meistverwendete Stahlbaugüte in der EU
- S420 / S460: hochfest für schwere Lasten
- Sehr gut schweißbar in allen Güten
- Materiallieferung zertifiziert nach EN 10025
Aluminium
- Leicht bei hoher spezifischer Festigkeit
- Gute Korrosionsbeständigkeit
- Ideal für das WIG-Schweißen
- EN AW-6082: Aluminium in Konstruktionsqualität
Edelstahl
- Hervorragende Korrosionsbeständigkeit
- 304 und 316L: die meistverwendeten austenitischen Güten
- Duplex: hochfest für maritime und chemische Umgebungen
- Saubere Sichtnähte mit WIG
Von der Zeichnung bis zur Lieferung
Ein schlanker Ablauf, den BSG in jeder Phase persönlich steuert.
Anfrage senden
Laden Sie Zeichnungen, Spezifikationen oder eine Stückliste hoch. Wir prüfen Ihre Anforderungen innerhalb von 24 Stunden.
Auswahl & Prüfung
BSG wählt aus unserem zertifizierten Netzwerk das passende Werk aus und prüft es, dessen Ingenieure erstellen einen detaillierten Fertigungsplan.
Produktion + Qualitätskontrolle
Wir überwachen die Fertigung vor Ort, führen Zwischenprüfungen durch und stellen sicher, dass jede Naht die Anforderungen von EN 1090 und ISO 5817 erfüllt.
Lieferung an Sie
Ein Lieferant, eine Rechnung, eine Verantwortung. Ihre fertigen Schweißbaugruppen werden direkt an Ihr Werk in der EU geliefert.
Unverbindliches Angebot anfordern
Verfügbare Schweißverfahren
Sechs bewährte Schweißverfahren, von den Ingenieuren unserer Partner passend zu Werkstoff, Nahtgestaltung und Fertigungsanforderungen ausgewählt.
WIG-Schweißen
Das WIG-Schweißen (GTAW) ist ein hochpräzises Verfahren mit nicht abschmelzender Wolframelektrode. Es eignet sich ideal für Edelstahl, Aluminium und Sichtbauteile, die ein sauberes, spritzerfreies Nahtbild und hohe Maßhaltigkeit erfordern. Das Verfahren bietet außergewöhnliche Kontrolle für filigrane, hochwertige und tragende Verbindungen.
Technische Daten
- Verfahren
- WIG / GTAW (Wolfram-Inertgas-Schweißen)
- Ideal für
- Edelstahl, Aluminium, dünnwandige Bauteile
- Nahtqualität
- Ausgezeichnet (keine Spritzer, kaum Nachschleifen)
- Präzision
- Sehr hoch (ideal für enge Toleranzen)
- Norm
- Schweißer geprüft nach EN ISO 9606-1
Konstruktionsrichtlinien für Schweißbaugruppen
Mit diesen bewährten Regeln senken Sie Fertigungskosten, minimieren Verzug und stellen sicher, dass Ihre Schweißkonstruktion die Anforderungen der EN 1090-2 erfüllt.
Saubere Zeichnungen & allgemeine Schweißhinweise
- Zeichnungen entlasten
- Übersichtliche Zeichnung
- Bewertungsgruppe: Standard
- ISO 5817 Gruppe C
- Bewertungsgruppe: kritisch
- ISO 5817 Gruppe B
Nutzen Sie allgemeine Hinweise statt einzelner Schweißsymbole an jeder Verbindung, um Fertigungszeichnungen zu vereinfachen.
Geben Sie für Standard-Tragrahmen Gruppe C an, um unnötig aufwendige Prüfungen zu vermeiden.
Gruppe B nur für ermüdungsbeanspruchte Verbindungen und sicherheitskritische Tragknoten vorsehen.
Nahtgröße & Wärmeeinbringung
- Überdimensionierte Nähte vermeiden
- Kehlnaht 4 bis 5 mm als Standard
- Kehlnähte bevorzugen
- Wo immer möglich
- Wärmeeinbringung
- Steuerung nach WPS
Größere Nähte erhöhen Wärmeeinbringung, Verzug und Kosten. Eine Standard-Kehlnaht von 4 oder 5 mm reicht meist aus.
Kehlnähte ersparen aufwendige Nahtvorbereitung und verringern den Bedarf an zerstörungsfreier Prüfung (ZfP).
Halten Sie die qualifizierte Schweißanweisung (WPS) ein, um die Wärmeeinbringung zu steuern und Verzug zu minimieren.
Zugänglichkeit & Konformität mit EN 1090
- Platz für den Brenner
- Auf Zugänglichkeit auslegen
- Sichtprüfung (VT)
- 100 % nach EN 1090-2
- Zugang für ZfP
- UT / MT einplanen
Sorgen Sie an jeder Verbindung für genug Platz, um den MIG/MAG-Brenner richtig anzustellen.
EN 1090-2 fordert eine 100 % Sichtprüfung aller Nähte, die Verbindungen müssen also für die Bewertung zugänglich sein.
Wo Ultraschall- oder Magnetpulverprüfung gefordert ist, den Zugang für die Prüfköpfe schon in der Konstruktion vorsehen.
Durchdachte Bauteilvorbereitung
- Bleche vorbearbeiten
- Vor dem Schweißen bearbeiten
- Selbstzentrierende Geometrie
- Ausrichtungshilfen
- Nahtvorbereitung
- Nach WPS-Vorgaben
Bleche vor der Montage vollständig bearbeiten (Laserschneiden, Bohren, Senken), um Nacharbeit nach dem Schweißen zu vermeiden.
Laschen, Schlitze und Kantengeometrien einplanen, die das Heften erleichtern und manuelles Messen beim Zusammenbau reduzieren.
Fasenwinkel und Wurzelspalt nach der qualifizierten Schweißanweisung festlegen, damit der Einbrand gleichmäßig ist.
Verzug beherrschen
- Symmetrische Nahtanordnung
- Ausgewogen um die neutrale Faser
- Versetztes Schweißen
- Unterbrochene Nähte
- Vorspannen / Vorbiegen
- Schrumpfung ausgleichen
Nähte symmetrisch um die neutrale Faser verteilen, um Schrumpfkräfte auszugleichen und Verzug zu minimieren.
Toleranzen für unterbrochene (versetzte) Nähte vorsehen, um den Gesamtverzug zu begrenzen.
Bauteile entgegen dem erwarteten Verzug vorspannen, damit die fertige Baugruppe innerhalb der Toleranz liegt.
Optimale Stoßarten
- T-Stoß & Überlappstoß bevorzugen
- Empfohlener Standard
- Stumpf- & Stirnstöße begrenzen
- Nur an kritischen Knoten
- Grundlegende Stoßarten
- Stumpf-, Eck-, Stirn-, T- und Überlappstoß
T- und Überlappstöße eignen sich von Natur aus für Kehlnähte und sind für Standardverbindungen im Stahlbau wirtschaftlich.
Stumpf- und Stirnstöße wegen höherer Kosten für Nahtvorbereitung und ZfP nur in hoch belasteten oder ermüdungskritischen Bereichen einsetzen.
Die fünf grundlegenden Stoßarten kennen und in der Konstruktion für jede Verbindung die passende wählen.
Warum Unternehmen BSG wählen
Wir verbinden die Produktionskosten des Balkans mit europäischen Technikstandards und einem Modell mit nur einem Vertrag.
Sicherheit
Sie wissen immer, wer Ihre Teile fertigt und wie.
- Geprüftes Lieferantennetzwerk
- Volle Transparenz in der Produktion
- Direkter Draht zum Werk
Kontrolle
BSG betreut Ihr Projekt persönlich von Anfang bis Ende und arbeitet dabei direkt mit den Ingenieuren unserer Partnerwerke zusammen.
- Fester Ansprechpartner
- Fortschrittsmeldungen in Echtzeit
- Inspektionen auf Abruf
Kapazität
Zugriff auf freie Produktionskapazitäten in einem geprüften Netzwerk von Werken auf dem Balkan.
- Über 50 Fertigungspartner
- Skalierbare Stückzahlen
- Zugang zu vielen Technologien
Kosten senken
Weniger Kostendruck in Europa, ohne die logistischen Risiken einer Verlagerung nach Asien.
- 30 bis 50 % Kostensenkung
- Lieferung in die EU in 2 bis 4 Tagen
- Keine Verzögerungen durch Seefracht
Sie planen ein Projekt im Stahlbau?
Laden Sie Ihre technischen Zeichnungen hoch. BSG prüft die Machbarkeit, wählt den passenden Produktionspartner und erstellt ein detailliertes Angebot.