Präziser Spritzguss, ausgelegt für die Serie
Vom schnellen Aluminium-Prototypenwerkzeug bis zur Serienform aus gehärtetem Stahl der Klasse 101 bietet BSG Fertigung aus einer Hand. Moderne Maschinen und strenge europäische Qualitätsstandards sorgen für einwandfreie Teile.
Unverbindliches Angebot anfordern
Präziser Spritzguss, ausgelegt für die Serie
Vom schnellen Aluminium-Prototypenwerkzeug bis zur Serienform aus gehärtetem Stahl der Klasse 101 bietet BSG Fertigung aus einer Hand.
Kundenspezifischer Spritzguss
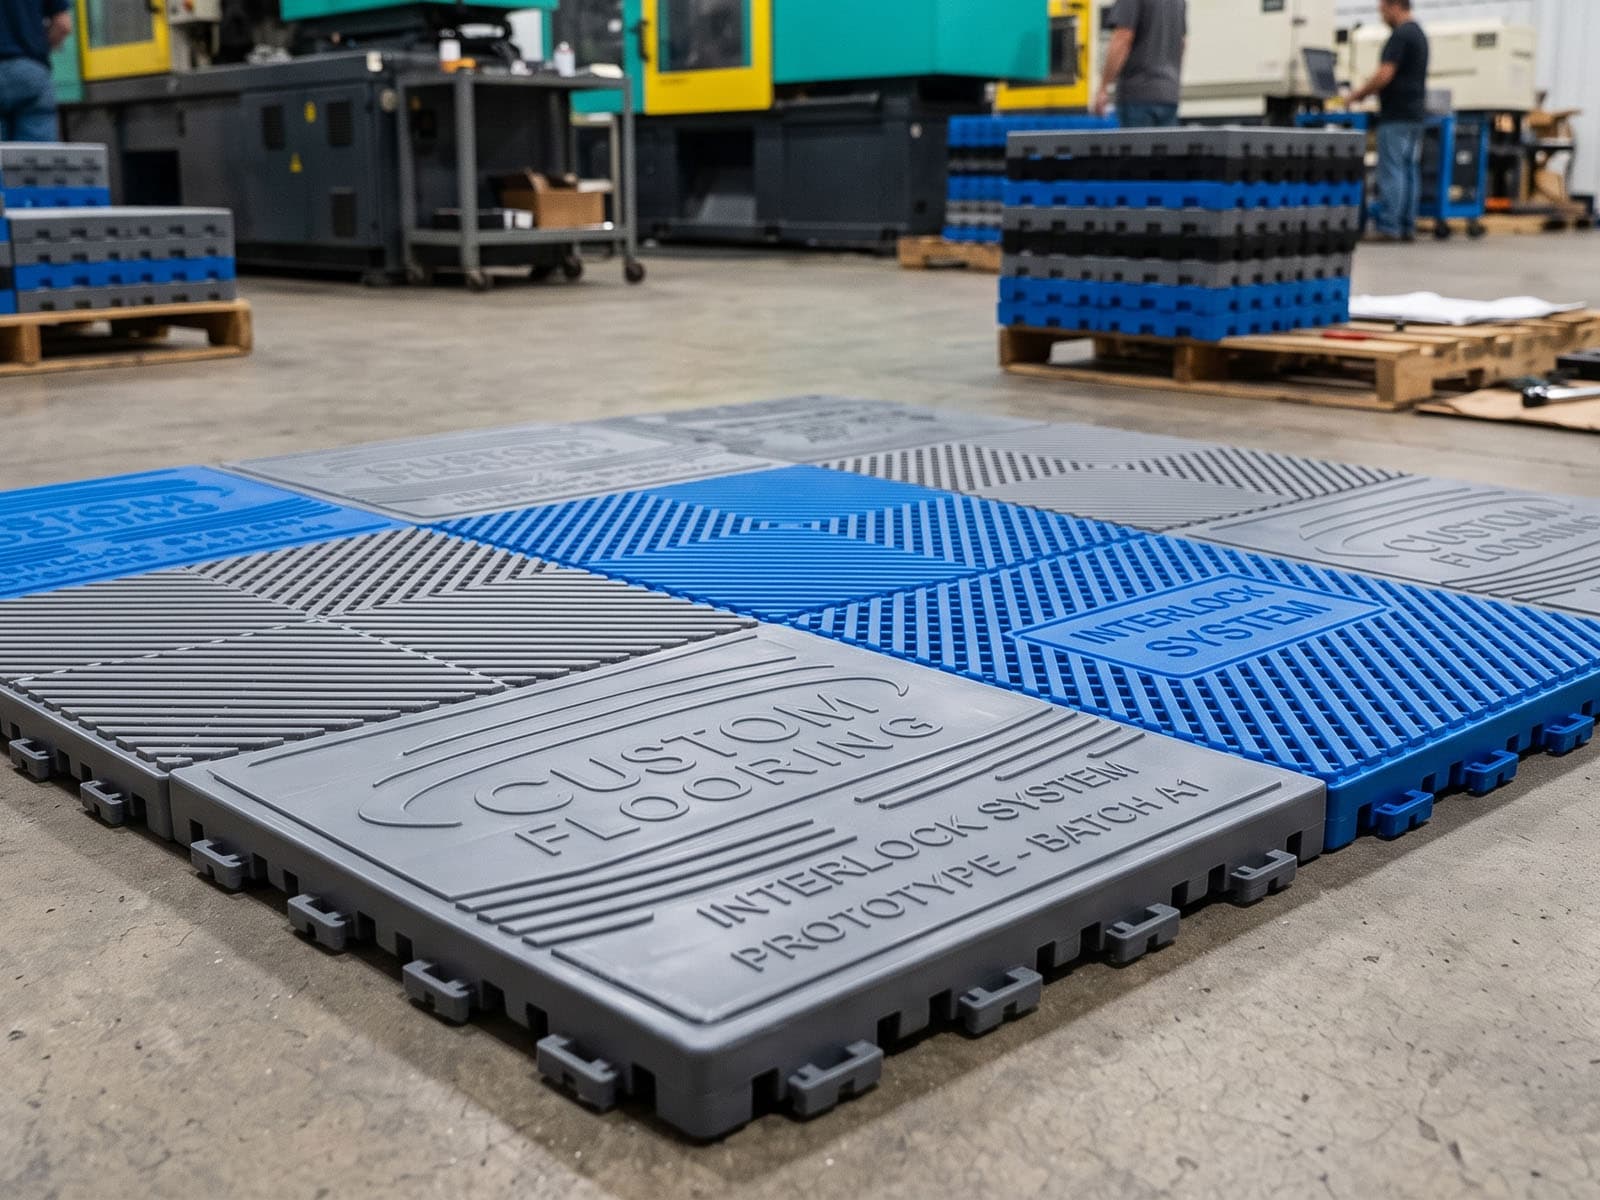
Hochwertige Spritzgussformen aus Aluminium und Stahl, abgestimmt auf Ihre genauen Stückzahlen. Von Klasse 105 (Prototypenvalidierung) bis Klasse 101 (sehr hohe Serienstückzahlen). Eine kostenlose Füllsimulation sichert das optimale Teiledesign, bevor der Stahl bearbeitet wird.
Umspritzen (Overmoulding)
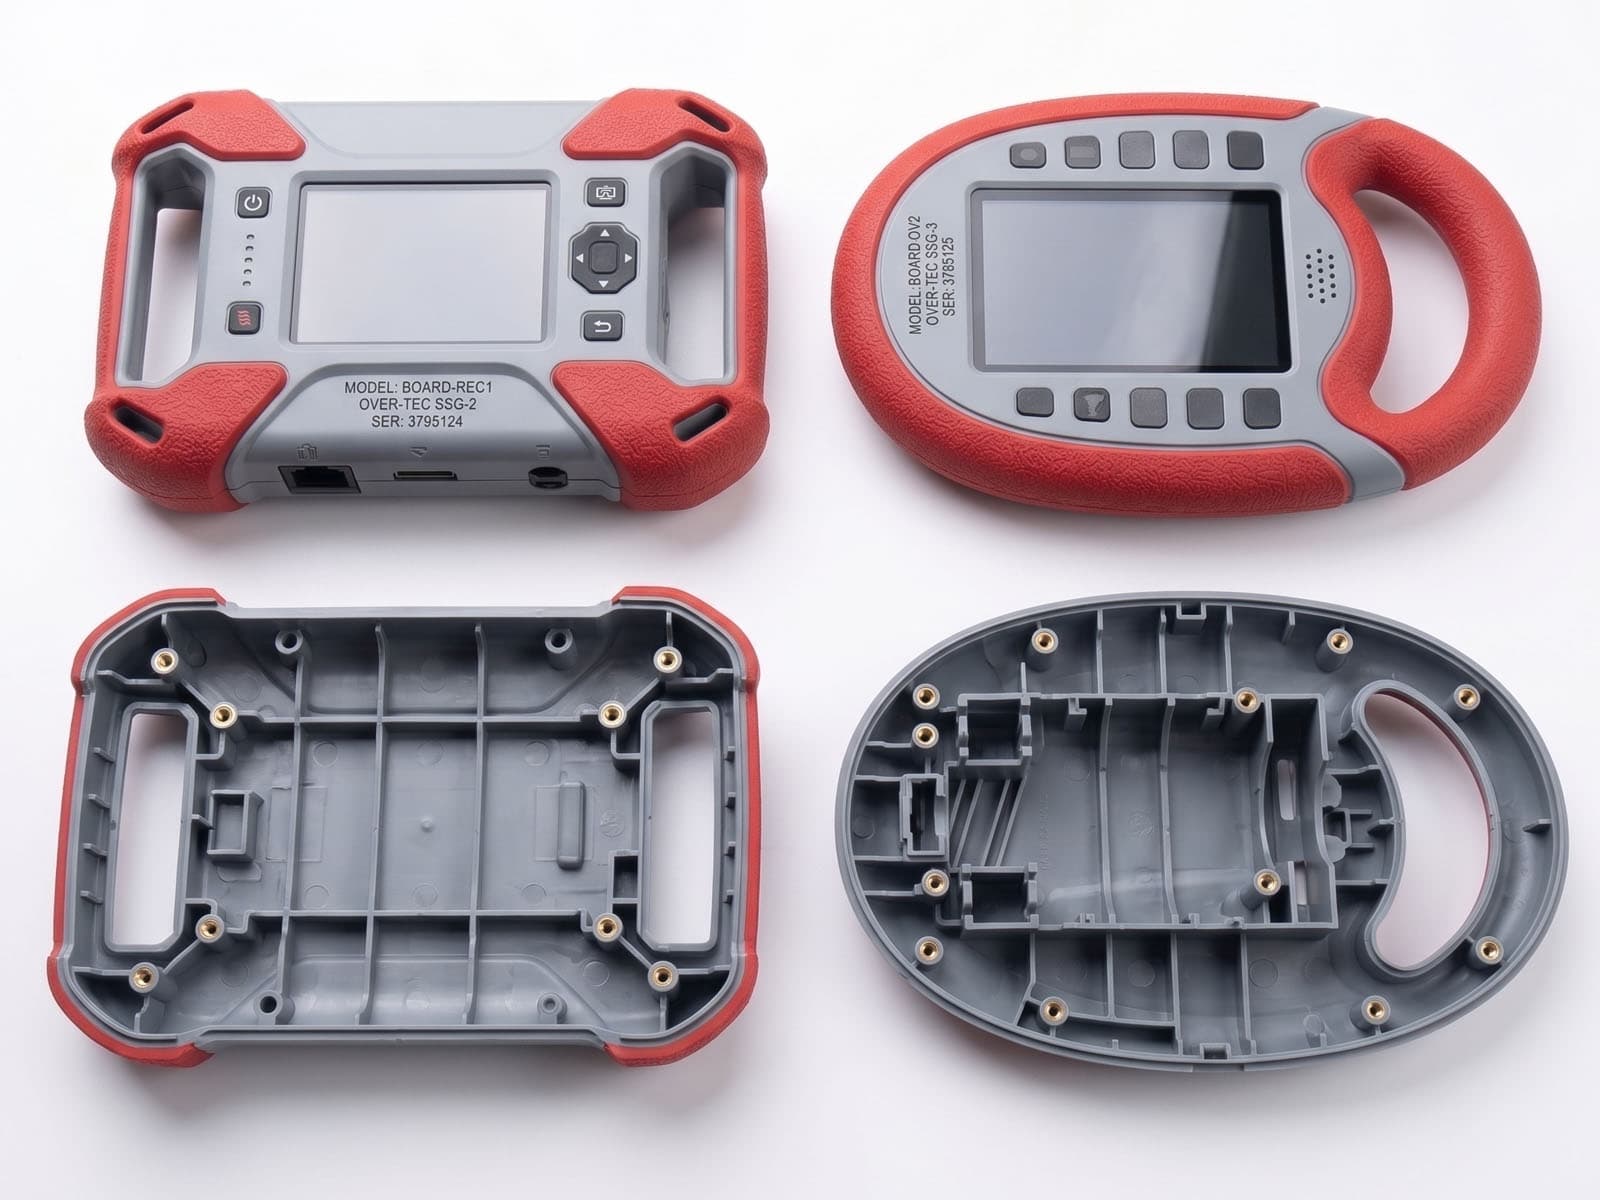
Ein mehrstufiges Spritzgießverfahren, das einen weichen Kunststoff oder ein Elastomer fest mit einem harten Grundkörper verbindet und so ein integriertes, langlebiges Produkt schafft. Ideal für ergonomische Griffe, Schwingungsdämpfung oder zweifarbige Optik.
Umspritzen von Einlegeteilen
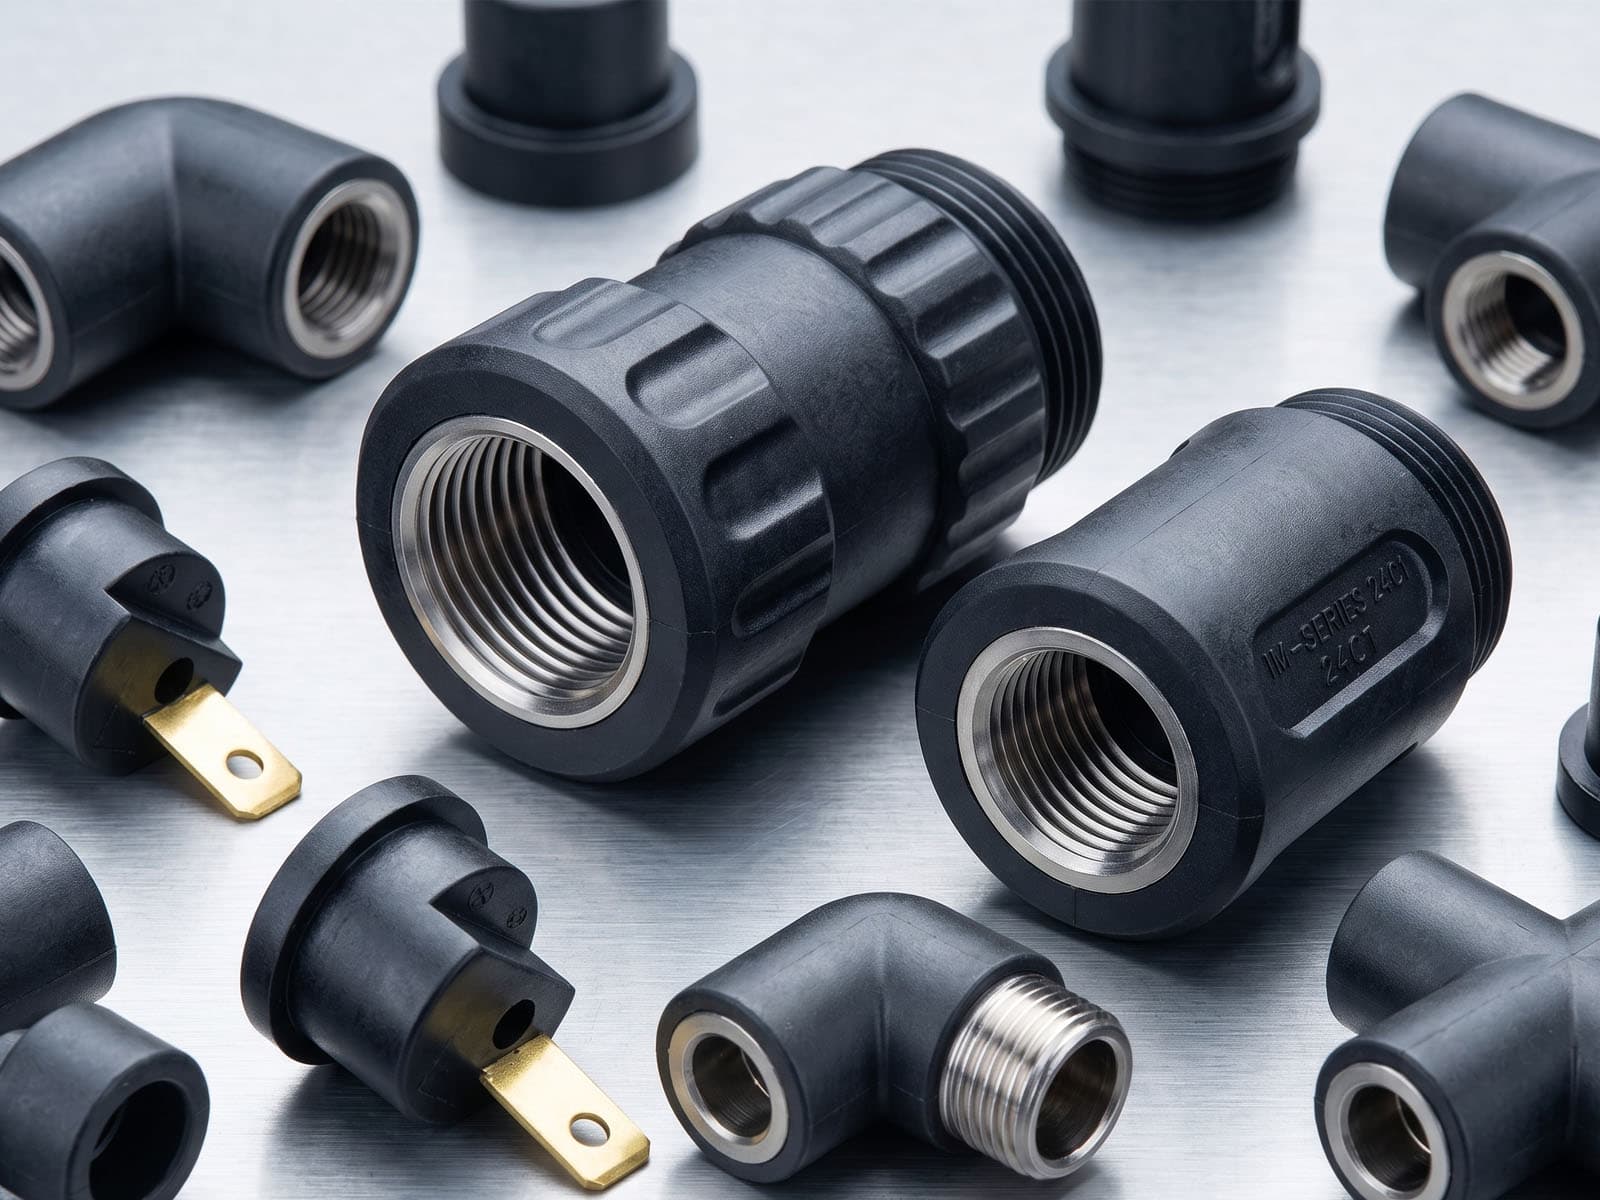
Verbindet technische Hochleistungskunststoffe mit vorab eingelegten Metallteilen (Gewindeeinsätze, Stifte oder elektrische Kontakte) direkt in der Werkzeugkavität. Das spart Montageschritte und Verbindungselemente und erhöht die Festigkeit des Teils.
Technische Daten
Die wichtigsten Parameter für Spritzgussprojekte im BSG-Netzwerk.
| Parameter | Spezifikation |
|---|---|
| Lieferzeiten | Rapid Tooling in nur 5 Werktagen, Standard-Serienwerkzeuge typischerweise in 3 bis 4 Wochen. |
| Stückzahlen | Von Prototypen in Kleinserie (100 bis 10.000 Teile) bis zur kontinuierlichen Großserie (über 100.000 Teile). |
| Maschinenpark | Spritzgießmaschinen von 25 t bis über 3.700 t Schließkraft, für Mikropräzisionsteile ebenso wie für große Industriebauteile. |
| Werkzeugoptionen | Einfach-, Mehrfach- und Familienwerkzeuge. Automatische Schieber oder manuell eingelegte Kerne möglich. |
| Werkzeugklassen | Klasse 105 (Prototyp / weiches Werkzeug) bis Klasse 101 (gehärteter Stahl, sehr hohe Serienstückzahlen). |
| Toleranzen | Übliche Industrietoleranzen von ±0,1 mm. Enge Toleranzen bis 0,02 mm auf Anfrage erreichbar. |
| Wiederholgenauigkeit | ±0,1 mm oder besser. |
| Werkzeugeigentum | Werkzeuge zu 100 % im Eigentum des Kunden, mit kostenloser Werkzeugwartung über die gesamte aktive Serienlaufzeit. |
| Prüfung & Zertifizierungen | Standard ISO 9001. Zugang zu IATF 16949 (Automobil) und ISO 13485 (Medizintechnik). Erstmusterprüfung (EMPB) und PPAP möglich. |
| Werkstoffe | Breites Spektrum an Standard- und technischen Kunststoffen sowie Elastomeren, dazu Sonderbeschaffung und Farbanpassung. |
Spritzgusswerkstoffe für jede Anwendung
Von vielseitigen Standardkunststoffen bis zu hochtemperaturbeständigen Polymeren für die Luftfahrt verarbeitet unser europäisches Fertigungsnetzwerk über 100 thermoplastische und elastomere Werkstoffe. Dazu bieten wir individuelle Compounds, Glasfaserverstärkung und Farbanpassung per Masterbatch.
Eigenschaften
Hochfester technischer Kunststoff für viele Zwecke. Bietet hervorragende Schlagzähigkeit und ein ausgewogenes Verhältnis von mechanischen Eigenschaften, Kosten und Maßhaltigkeit.
Typische Anwendungen
Gehäuse für Unterhaltungselektronik, Innenverkleidungen im Fahrzeug, Industrieabdeckungen und Gebrauchsgüter.
Standardkunststoffe
- PP (Polypropylen)
- PE (Polyethylen)
- HDPE (Polyethylen hoher Dichte)
- LDPE (Polyethylen niedriger Dichte)
- PS (Polystyrol)
- PET (Polyethylenterephthalat)
- PVC (Polyvinylchlorid, hart)
Technische Kunststoffe
- ABS (Acrylnitril-Butadien-Styrol)
- PC (Polycarbonat)
- PC-ABS (Polycarbonat-ABS-Blend)
- Polyamid (PA6, PA6.6)
- POM (Acetal / Delrin)
- PBT (Polybutylenterephthalat)
- PMMA (Acrylglas)
Hochleistungskunststoffe
- PEEK (Polyetheretherketon)
- PEI (Polyetherimid / Ultem)
- PSU (Polysulfon)
- PPS (Polyphenylensulfid)
- LCP (Flüssigkristallpolymer)
- PTFE (Teflon-Blends)
Elastomere & Silikone
- TPE (Thermoplastisches Elastomer)
- TPU (Thermoplastisches Polyurethan)
- LSR (Flüssigsilikon)
- EPDM (Ethylen-Propylen-Dien-Kautschuk)
- TPV (Santoprene)
Sie suchen etwas Bestimmtes? Wir beschaffen regelmäßig Spezialkunststoffe, exakte Markenäquivalente und Additive wie Glasfaser (GF), Kohlefaser (CF), UV-Stabilisatoren sowie Farbanpassung nach RAL/Pantone. Sprechen Sie mit uns
Vom Rohteil zum verkaufsfertigen Produkt
Wir bieten Fertigung durchgängig aus einer Hand. Ob Hochglanz SPI-A2 für Optiken im Konsumgüterbereich, eine bestimmte VDI-Narbung für den Fahrzeuginnenraum oder komplexes Ultraschallschweißen, unser Netzwerk liefert vollständig fertige Bauteile.
| Oberflächenart | Industriestandard | Beschreibung & Anwendung |
|---|---|---|
| Wie gespritzt (ohne Sichtanspruch) | PM-F0 / PM-F1 | Standardoberfläche mit sichtbaren Werkzeugspuren. Ideal für verdeckte Innenteile, Halter oder schnelle Prototypen ohne optische Anforderungen. |
| Matt / seidenmatt | SPI-C1 bis SPI-C3 | Steinpolitur mit Körnung 600 bis 320 (Ra 10 bis 25). Entfernt die meisten Werkzeugspuren und ergibt ein glattes, mattes Erscheinungsbild. Gut für Industriegehäuse. |
| Hochglanz / poliert | SPI-A1 bis SPI-A3 | Diamantpolitur der Stufen #3 bis #15 (Ra 1 bis 3). Ergibt eine spiegelnde, optisch klare Oberfläche. Unverzichtbar für Linsen, Lichtleiter und hochwertige Konsumgüter. |
| Strukturiert / gestrahlt | PM-T1 / PM-T2 | Gestrahlte Oberflächen mit gleichmäßiger, leicht rauer Struktur. Sehr gut geeignet, um Einfallstellen, Fließlinien und Kratzer zu kaschieren. |
| Sondernarbung | VDI / Mold-Tech | Chemisch geätzte Narbungen von feinem Leder bis zu grober Struktur. Häufig in Automobil und Unterhaltungselektronik für Griffigkeit und Optik. |
DFM-Hinweis: Strukturierte Oberflächen erfordern größere Entformungsschrägen. Als Faustregel gilt 1,5° Entformungsschräge je 0,025 mm Narbtiefe. Die Ingenieure unserer Partner prüfen das in Ihrer kostenlosen DFM-Prüfung.
Kompromisslose Qualitätskontrolle nach EU-Standards
Durch gründliche teamübergreifende Prüfungen und moderne Messtechnik stellen wir sicher, dass jedes Spritzgussteil die strengen europäischen Maß- und Sichttoleranzen erfüllt.
Werkzeug- & Vorserienvalidierung
Qualität beginnt, bevor der Stahl bearbeitet wird. Die Ingenieure unserer Partner führen umfassende DFM-Prüfungen und Füllsimulationen durch, um Teilegeometrie, Kühlung und Anspritzpunkte zu optimieren. Erste Abmusterungen (T1) werden gründlich geprüft, um die Funktion zu bestätigen und die Prozessparameter zu stabilisieren.
Qualitätskontrolle im Prozess
Kontinuierliche Überwachung sichert gleichbleibende Qualität von Los zu Los. Nach den Grundsätzen des wissenschaftlichen Spritzgießens werden Einspritzgeschwindigkeit, Druck und Zylindertemperaturen streng geregelt. Regelmäßige Zwischenprüfungen während der Serie erkennen und korrigieren Abweichungen sofort.
Abschließende Messtechnik & Prüfung
Die fertigen Teile werden physisch und visuell gegen Ihre GD&T-Vorgaben geprüft. Mit Präzisionsmessmitteln wie KMG und Farbmessgeräten werden Maßhaltigkeit, strukturelle Integrität und Oberflächen bestätigt.
So funktioniert Kunststoffspritzguss
Der Spritzgießprozess beginnt mit dem Einziehen und Aufschmelzen. Das Rohmaterial, meist als Granulat, wird in einen großen Trichter gefüllt. Von dort gelangt es in einen beheizten Zylinder mit einer Schnecke. Die rotierende Schnecke fördert das Granulat nach vorn, während Reibung und Heizbänder den Kunststoff zu einer zähflüssigen Schmelze aufschmelzen.
Ist der Kunststoff vollständig aufgeschmolzen, fährt die Schnecke schnell nach vorn und drückt die Schmelze wie eine Spritze durch eine Düse in die Kavität eines eigens konstruierten Metallwerkzeugs. Die Schließeinheit hält das Werkzeug mit enormer Kraft geschlossen. Sobald die Kavität gefüllt ist, kühlt der Kunststoff ab, erstarrt und nimmt exakt die Form des Werkzeugs an.
Nach ausreichender Kühlzeit fährt die bewegliche Aufspannplatte zurück und öffnet die Werkzeughälften. Auswerferstifte oder -platten stoßen das fertige Teil aus. Danach schließt das Werkzeug wieder und die Schnecke bereitet den nächsten Schuss vor. Ein Zyklus dauert wenige Sekunden bis mehrere Minuten und wiederholt sich in der Großserie ununterbrochen.
Prototypen- & Brückenwerkzeuge
Bevor Sie in Serienwerkzeuge aus gehärtetem Stahl investieren, fertigt BSG funktionsfähige Spritzgussprototypen aus Ihrem tatsächlichen Serienwerkstoff, nicht aus einem 3D-gedruckten Ersatz. Aluminium-Prototypenwerkzeuge werden innerhalb von 48 Stunden angeboten und deutlich schneller als Stahl gefertigt, erste Muster liegen je nach Komplexität bereits nach 2 bis 6 Wochen vor.
Da die Prototypen aus Originalwerkstoffen wie PP, PE, ABS, PA, POM, PC, TPE oder PEEK gespritzt werden, können Sie Maßstabilität, Werkstoffverhalten, Toleranzen und Passung unter realistischen Bedingungen prüfen, nicht nur die Optik. Damit sind Prototypenwerkzeuge die übliche Brücke zwischen Designvalidierung und Serienfertigung.
| Parameter | Spezifikation |
|---|---|
| Werkzeugwerkstoff | Aluminium (statt gehärtetem Stahl für Serienwerkzeuge) |
| Angebot | Innerhalb von 48 Stunden |
| Erste Muster | 2 bis 6 Wochen, je nach Komplexität |
| Typische Werkzeuginvestition | Ab ca. 5.000 €, je nach Geometrie und Kavitäten |
| Kapazität | Bis zu mehreren zehntausend Teilen je Werkzeug |
| Werkstoffe | Original-Serienwerkstoffe: PP, PE, ABS, PA, POM, PC, TPE, PEEK |
Extrusion kundenspezifischer Kunststoffprofile
Neben dem Spritzguss fertigt das BSG-Netzwerk kundenspezifische Extrusionsprofile für Maschinenbau, Bauwesen und Industrie. Standard-Thermoplaste werden per Schneckenextrusion verarbeitet, ultrahochmolekulare Werkstoffe per Kolbenextrusion, jeweils druck- und temperaturgeregelt für ein gleichmäßiges, spannungsarmes Profil.
Die Extrusionslinien beherrschen Coextrusion und Hybridprofile aus harten und weichen Kunststoffen, optional mit Glasfaser- oder Metallverstärkung. Inline-Bohren und -Stanzen sowie Nachbearbeitung wie Fräsen, Drehen und Bedrucken sorgen dafür, dass die Profile montagefertig ankommen statt als Rohware, die noch bearbeitet werden muss.
PP
- Leicht, chemikalienbeständig und wirtschaftlich für allgemeine Profile.
PE-HD
- Witterungsbeständig und zäh, häufig für Schutzprofile im Außenbereich.
ASA
- Hervorragende UV- und Witterungsbeständigkeit für Außenanwendungen.
ABS
- Hohe Schlagzähigkeit und gute Oberfläche für technische Profile im Innenbereich.
PA (Polyamid)
- Hohe Festigkeit und Abriebfestigkeit für mechanische Profile.
PVC-U / PVC-P
- Formstabil und schwer entflammbar, als Hart- oder Weich-PVC erhältlich.
Typische Anwendungen
- Profile für Bau und Gebäude
- Kundenspezifische Industrieprofilrohre
- Technische Schläuche
- Bauteile für Sanitär- und Versorgungssysteme
- Komponenten für Maschinen und Anlagen
Die Extrusionspartner in unserem Netzwerk sind nach ISO 9001:2015, ISO 14001:2015 und ISO 45001:2018 zertifiziert, REACH- und RoHS-konform und prüfen mechanische, chemische und Alterungsbeständigkeit im eigenen Labor.
Werkzeugbau in unseren Partnerwerken
Serienwerkzeuge entstehen durch 3D-CNC-Fräsen, CNC-Drehen, CNC-Schleifen und Senkerodieren, mit denen die Werkzeugkomponenten präzise gefertigt werden. Die Werkzeugkonstruktion erfolgt in 3D-CAD mit Füllsimulation, sodass Kühlung, Anspritzung und Entformung ausgelegt sind, bevor der Stahl bearbeitet wird, statt nachträglich korrigiert zu werden.
Ein fertiges Werkzeug besteht aus einer Düsenseite (fest) und einer Auswerferseite, aufgebaut aus Kavitäten und Formeinsätzen, Kalt- oder Heißkanalsystemen, Auswerferelementen und Schiebern für Hinterschnitte, jeweils mit eigener Temperierung. Die Werkzeugqualität bestimmt Maßhaltigkeit, Oberfläche und Zykluszeit in der Serie direkt, deshalb arbeiten Werkzeugkonstruktion, Werkzeugbau und Spritzgießerei durchgehend mit denselben Daten.
| Parameter | Spezifikation |
|---|---|
| Fertigungsverfahren | 3D-CNC-Fräsen, CNC-Drehen, CNC-Schleifen, Senkerodieren |
| Werkzeuggröße | Bis 1.100 x 700 mm (größer auf Anfrage) |
| Werkzeugkomplexität | Bis zu mehreren hundert Einzelteilen je Werkzeug |
| Kapazität | Mehrere Millionen Teile je Serienwerkzeug |
| Anspritzsysteme | Kaltkanal und Heißkanal |
| Konstruktionssoftware | 3D-CAD mit Füllsimulation |
Häufig gestellte Fragen
Alles, was Sie über die Zusammenarbeit mit BSG bei Spritzguss und Nearshoring wissen müssen.
Warum Unternehmen BSG wählen
Wir verbinden die Produktionskosten des Balkans mit europäischen Technikstandards und einem Modell mit nur einem Vertrag.
Sicherheit
Sie wissen immer, wer Ihre Teile fertigt und wie.
- Geprüftes Lieferantennetzwerk
- Volle Transparenz in der Produktion
- Direkter Draht zum Werk
Kontrolle
BSG betreut Ihr Projekt persönlich von Anfang bis Ende und arbeitet dabei direkt mit den Ingenieuren unserer Partnerwerke zusammen.
- Fester Ansprechpartner
- Fortschrittsmeldungen in Echtzeit
- Inspektionen auf Abruf
Kapazität
Zugriff auf freie Produktionskapazitäten in einem geprüften Netzwerk von Werken auf dem Balkan.
- Über 50 Fertigungspartner
- Skalierbare Stückzahlen
- Zugang zu vielen Technologien
Kosten senken
Weniger Kostendruck in Europa, ohne die logistischen Risiken einer Verlagerung nach Asien.
- 30 bis 50 % Kostensenkung
- Lieferung in die EU in 2 bis 4 Tagen
- Keine Verzögerungen durch Seefracht
Bereit für Ihr Spritzgussprojekt?
Laden Sie Ihre CAD-Dateien hoch. BSG prüft die Machbarkeit, wählt den passenden Fertigungspartner und erstellt ein Angebot.